Выбор метода неразрушающего контроля под задачу: сравнение возможностей
Методы неразрушающего контроля не взаимозаменяемы: каждый видит свой тип дефектов и упирается в свои ограничения. Сравниваем визуальный, ультразвуковой, радиографический, магнитопорошковый, капиллярный, вихретоковый и акустико-эмиссионный контроль.
Методы неразрушающего контроля не взаимозаменяемы: каждый чувствителен к своему типу дефектов и имеет ограничения по материалу, геометрии и доступу. Правильный выбор определяет, будет ли дефект обнаружен вообще, а неверный создаёт иллюзию благополучия: отчёт чистый, а трещина осталась.
Заказчику не нужно самому подбирать методику, но нужно понимать логику выбора: тогда проще прочитать программу обследования, оценить предложение лаборатории и задать правильные вопросы. Ниже — сравнение основных методов, их границ применимости и принципы, по которым для одного объекта назначают сразу несколько методов.
Сравнительная таблица методов
Таблица даёт общую картину; детали по каждому методу — в разделах ниже.
| Метод | Что выявляет | Ограничения | Типичное применение |
|---|---|---|---|
| Визуальный и измерительный | Поверхностные дефекты, отклонения геометрии, коррозию | Только то, что видно и доступно для измерений | Первый этап любого обследования |
| Ультразвуковой | Внутренние дефекты: непровары, трещины, расслоения, включения; толщину стенки | Нужна подготовка поверхности и опытный оператор; плохо работает на крупнозернистых структурах и литье | Сварные соединения, основной металл, толщинометрия |
| Радиографический | Объёмные дефекты: поры, шлаковые включения, непровары | Двусторонний доступ, радиационная безопасность; хуже выявляет плоскостные дефекты | Сварные швы с наглядной фиксацией результата |
| Магнитопорошковый | Поверхностные и подповерхностные дефекты, прежде всего трещины | Только ферромагнитные материалы | Углеродистые и низколегированные стали |
| Капиллярный | Дефекты, выходящие на поверхность | Чистая поверхность, зависимость от температуры; подповерхностные дефекты не видит | Нержавеющие стали, цветные металлы |
| Вихретоковый | Поверхностные дефекты в электропроводящих материалах | Ограниченная глубина проникновения | Трубы теплообменников, толщина покрытий |
| Акустико-эмиссионный | Развивающиеся, активные дефекты по всему объекту | Нужно нагружение объекта и опытная интерпретация | Резервуары, сосуды, трубопроводы |
Визуальный и измерительный контроль
Базовый метод, предшествующий всем остальным. Выявляет поверхностные дефекты, доступные глазу и простым измерительным средствам: трещины, подрезы, наплывы, смещение кромок, отклонения геометрии, коррозионные повреждения. Он обязателен перед применением других методов, поскольку поверхностные дефекты искажают их результаты.
Ультразвуковой контроль
Основной метод для выявления внутренних дефектов в металле: непроваров, трещин, расслоений, включений. Применяется для сварных соединений, основного металла и для измерения толщины стенок при коррозионном износе. Требует доступа к поверхности с одной стороны, качественной подготовки поверхности и квалифицированного оператора. Плохо работает на крупнозернистых структурах и литье.
Радиографический контроль
Даёт наглядное изображение внутренней структуры и хорошо выявляет объёмные дефекты: поры, шлаковые включения, непровары. Ограничения: необходимость двустороннего доступа, радиационная безопасность и связанные с ней организационные требования, худшая по сравнению с ультразвуком выявляемость плоскостных дефектов, ориентированных не по направлению просвечивания.
Магнитопорошковый и капиллярный контроль: чем выбирать
Оба метода работают с поверхностными дефектами, но различаются материалом, к которому применимы.
- Магнитопорошковый выявляет поверхностные и подповерхностные дефекты в ферромагнитных материалах. Высокая чувствительность к трещинам, простота, наглядность. Не работает на аустенитных нержавеющих сталях и цветных металлах.
- Капиллярный выявляет дефекты, выходящие на поверхность, в любых непористых материалах, включая нержавеющие стали и цветные металлы. Требует тщательной очистки поверхности, чувствителен к температуре. Подповерхностные дефекты не выявляет.
Простое правило: для углеродистой стали первым выбором обычно служит магнитопорошковый метод, для нержавейки и цветных металлов — капиллярный.
Вихретоковый и акустико-эмиссионный контроль
Вихретоковый контроль применяется для поверхностных дефектов в электропроводящих материалах, контроля труб теплообменников и оценки толщины покрытий. У него высокая скорость и возможность автоматизации, но ограничена глубина проникновения.
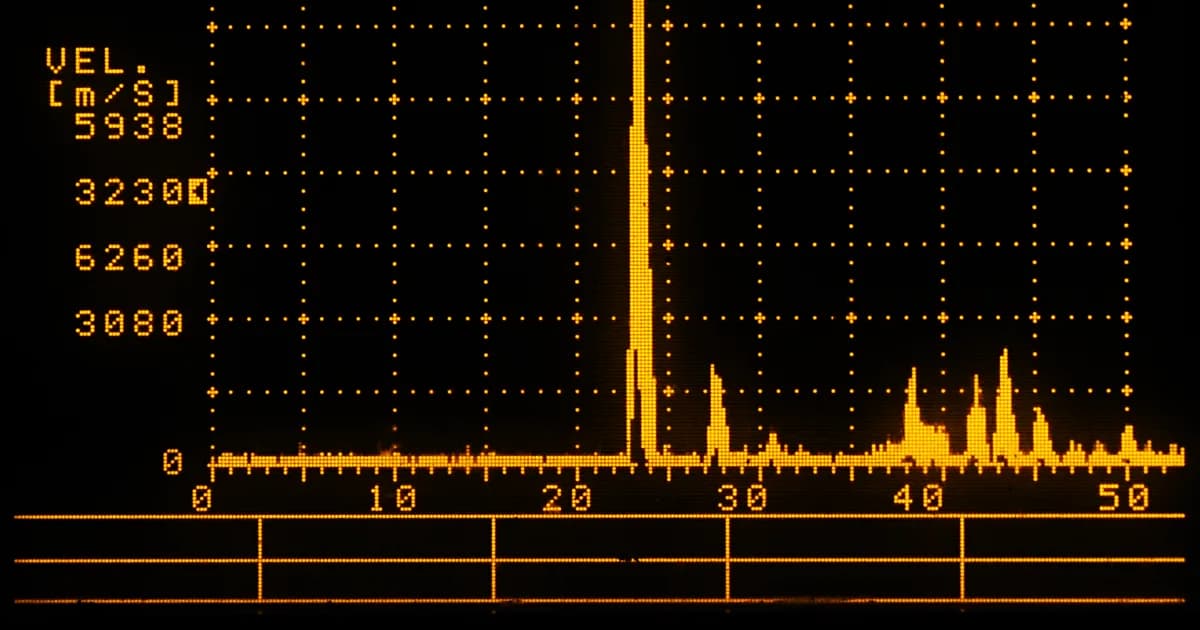
Акустико-эмиссионный контроль регистрирует сигналы от развивающихся дефектов при нагружении объекта. Он позволяет обследовать весь объект целиком и локализовать активные дефекты без сплошного сканирования. Применяется для резервуаров, сосудов, трубопроводов; требует нагружения объекта и опытной интерпретации результатов.
Почему назначают несколько методов
Технологическая карта контроля обычно предусматривает комбинацию:
- Визуальный контроль — обязательный первый этап.
- Метод для поверхностных дефектов — магнитопорошковый или капиллярный, в зависимости от материала.
- Метод для внутренних дефектов — ультразвуковой или радиографический, в зависимости от доступа, толщины и требований к документированию.
Такое сочетание перекрывает слабые места каждого метода. Объём и методы для конкретного объекта определяются нормативными документами и программой диагностирования; подход к оценке фактического состояния устройств, зданий и сооружений на ОПО изложен в приказе Ростехнадзора от 14.11.2023 № 407 об утверждении Руководства по безопасности «Оценка фактического состояния технических устройств, зданий и сооружений, применяемых на опасных производственных объектах». Общие требования промышленной безопасности — на официальном сайте Ростехнадзора.
Типичные ошибки при выборе метода
На практике метод выбирают не по физике, а по привычке или по цене, и это создаёт предсказуемые проблемы. Вот ошибки, которые встречаются чаще всего:
- Один метод на всё. Ограничиваются ультразвуком, потому что он быстрее, а поверхностные трещины в зоне шва остаются невыявленными: у ультразвука есть мёртвые зоны у поверхности.
- Магнитопорошковый контроль на нержавейке. Метод применим только к ферромагнитным материалам, и результат «дефектов не обнаружено» на аустенитной стали ничего не значит.
- Контроль без подготовки поверхности. Краска, окалина и загрязнения мешают и капиллярному, и ультразвуковому контролю. Сэкономленные на зачистке часы оборачиваются недостоверным результатом.
- Радиография там, где нет двустороннего доступа. Метод требует доступа с обеих сторон и организации зоны радиационной безопасности; если это невозможно, выбирают другой метод, а не сокращают требования.
- Пропуск визуального контроля. Его считают формальностью, хотя дефекты геометрии и поверхности искажают результаты всех остальных методов.
Второй источник ошибок — оценка результата. Один и тот же сигнал на дефектоскопе может означать как допустимое несовершенство, так и опасный дефект; решает опыт специалиста и нормы оценки качества. Поэтому важны не только приборы, но и квалификация персонала лаборатории, и наличие понятных критериев приемки, по которым дефект признаётся допустимым или недопустимым.
Наконец, метод выбирают под конкретную задачу. Для поиска трещин после ремонта достаточно поверхностных методов, для оценки коррозионного износа стенки нужна толщинометрия, а для оценки состояния крупного резервуара без полного сканирования подходит акустическая эмиссия. Ясно сформулированная цель сразу сужает круг методов и экономит бюджет.
Как заказать контроль и не ошибиться с методом
- Назовите материал и тип объекта: марка стали, толщина, тип сварных соединений определяют допустимые методы.
- Сформулируйте цель: поиск трещин, оценка коррозионного износа, подготовка к экспертизе или приёмка после ремонта.
- Обеспечьте доступ: для радиографии нужен доступ с двух сторон, для ультразвука — подготовленная поверхность.
- Проверьте лабораторию: специалисты должны иметь квалификацию по каждому заявленному методу, а приборы — действующую поверку.
- Запросите программу контроля до начала работ и убедитесь, что методы покрывают и поверхностные, и внутренние дефекты.
Аттестованные лаборатории с нужным набором методов можно найти на площадке-агрегаторе «Ресурс-Плюс»: бесплатно разместите заявку в разделе технического диагностирования, лаборатории откликнутся с ценой и сроками, а договор вы заключите напрямую, без комиссии. Площадка сама контроль не выполняет. Опишите объект и задачу в форме ниже.
Обсуждение
Пока нет комментариев. Будьте первым!