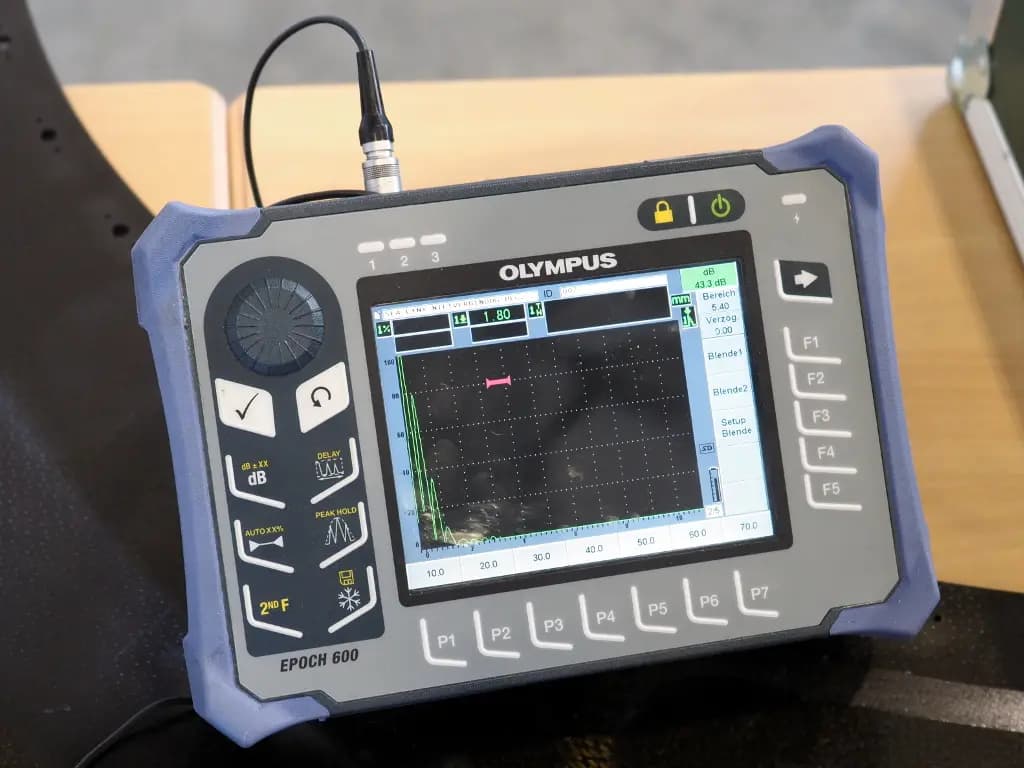
Контроль фазированными решетками (PAUT): чем метод превосходит классический УЗК
Многоэлементные преобразователи управляют ультразвуковым лучом электронно: секторное сканирование, фокусировка на заданной глубине и наглядные томографические срезы.
Мы используем cookie-файлы для улучшения работы сайта. Продолжая использование, вы соглашаетесь с политикой конфиденциальности и пользовательским соглашением.
Многоэлементные преобразователи управляют ультразвуковым лучом электронно: секторное сканирование, фокусировка на заданной глубине и наглядные томографические срезы.
Ультразвуковой контроль фазированными решетками (ФАР, англ. PAUT) — одна из технологий, которые заметнее всего изменили практику дефектоскопии за последние годы. Приборы на фазированных решетках выпускают и российские производители, а заказчики все чаще указывают метод в технических заданиях на контроль ответственных сварных соединений.
Преобразователь фазированной решетки состоит из десятков миниатюрных пьезоэлементов. Каждый элемент излучает и принимает ультразвук с индивидуальной задержкой, которой управляет электроника дефектоскопа. Складываясь, волны отдельных элементов формируют общий луч, направление и фокусировку которого можно менять программно — без перемещения и смены датчика.
Обычный одноэлементный преобразователь озвучивает металл под одним фиксированным углом: для полного контроля шва дефектоскопист выполняет многократное поперечное сканирование и меняет призмы. Фазированная решетка перекрывает диапазон углов за один проход — контроль ускоряется, а вероятность пропуска неудачно ориентированного дефекта снижается. Наглядная визуализация упрощает интерпретацию: дефект виден как образ в сечении шва, а не только как пик на А-скане.
Следующая ступень технологии — режим полного захвата данных FMC и метод общей фокусировки TFM: прибор последовательно излучает каждым элементом решетки, а затем математически фокусирует изображение в каждой точке контролируемой области. Это повышает выявляемость сложных дефектов — несплавлений, плоских трещин, скоплений пор — и снижает шумы за счет накопления данных.
Типичные задачи — стыковые швы трубопроводов и сосудов, узлы с ограниченным доступом, контроль вместо радиографии там, где нельзя обеспечить радиационную безопасность, а также металлы, пластики и композиты. Для работы методом специалисты проходят дополнительную подготовку: настройка фазированной решетки сложнее классической.
Дефектоскопы на фазированных решетках сохраняют весь массив данных сканирования: секторные развертки, координаты, амплитуды. Для заказчика это принципиально — контроль перестает быть «черным ящиком». Результат можно передать на независимую расшифровку, приложить к исполнительной документации, сравнить с данными следующего обследования той же зоны. При спорах о качестве сварки записанные данные снимают вопрос «а сканировали ли шов вообще», который регулярно возникает при классическом контроле без записи. Крупные заказчики уже закладывают требование записи в технические задания, и фазированные решетки — самый практичный способ его выполнить.
Прибор на фазированных решетках стоит в разы дороже классического дефектоскопа: российские модели начинаются примерно от полутора миллионов рублей против 400–600 тысяч за обычный ультразвуковой прибор. К этому добавляются многоэлементные преобразователи и обучение персонала. Окупаются вложения на объемах: один проход вместо многократного сканирования ускоряет контроль стыка в несколько раз, а на протяженных швах с механизированными сканерами выигрыш еще заметнее. Для лаборатории с постоянным потоком заказов на контроль трубопроводов и сосудов метод быстро переходит из статьи затрат в конкурентное преимущество.
Специалистов, уверенно владеющих фазированными решетками, на рынке заметно меньше, чем приборов: техника закупается быстрее, чем готовятся люди. Подготовка оператора PAUT занимает недели интенсивного обучения и месяцы практики — нужно понимать не только органы управления прибором, но и физику формирования луча, построение схем прозвучивания под конкретную разделку шва, интерпретацию секторных разверток. Лаборатории, которые вложились в обучение раньше других, сегодня забирают самые дорогие контракты. Для дефектоскопистов же владение методом стало одним из самых быстрых способов поднять собственную стоимость на рынке труда: в вакансиях навык работы с фазированными решетками все чаще выделяют отдельной строкой с соответствующей надбавкой. Учебные центры отвечают на спрос специализированными курсами, а конкурс «Дефектоскопист» ввел работу с современными ультразвуковыми системами в соревновательную программу — верный признак того, что метод стал отраслевым стандартом, а не нишевой экзотикой для избранных проектов с особыми бюджетами. Инвестиции в такую подготовку окупаются быстрее, чем в любой другой навык дефектоскописта.
Найти лабораторию с оборудованием на фазированных решетках можно на площадке «Ресурс-Плюс»: разместите заявку на странице технического диагностирования — исполнители откликнутся с ценой и сроками.
Первая единая площадка промышленных и инженерных услуг России